Vier Beschichtungen und eine Ätzbehandlung
Titan, Nickel N30, Nickel N56 und TiC sind Oberflächenbeschichtungen; geätzter Diamant besitzt keine aufgebrachte Metallschicht.
SINODIAM INTERNATIONAL · SPEZIELLE DIAMANTWERKSTOFFE
Fünf Technologien zur Oberflächenbehandlung von Diamant für Kornhaftung und Bindungskompatibilität.
Vergleichen Sie Titan-, Nickel-N30-, Nickel-N56- und Titancarbid-Beschichtungen mit oberflächengeätztem Diamant. Wählen Sie die Behandlung anhand von Matrixchemie, Korngröße und Fertigungsbedingungen statt aufgrund ungeprüfter allgemeiner Leistungsversprechen.
5 Oberflächenvarianten · Metallische und nichtmetallische Behandlung · Bindungsgerechte Auswahl
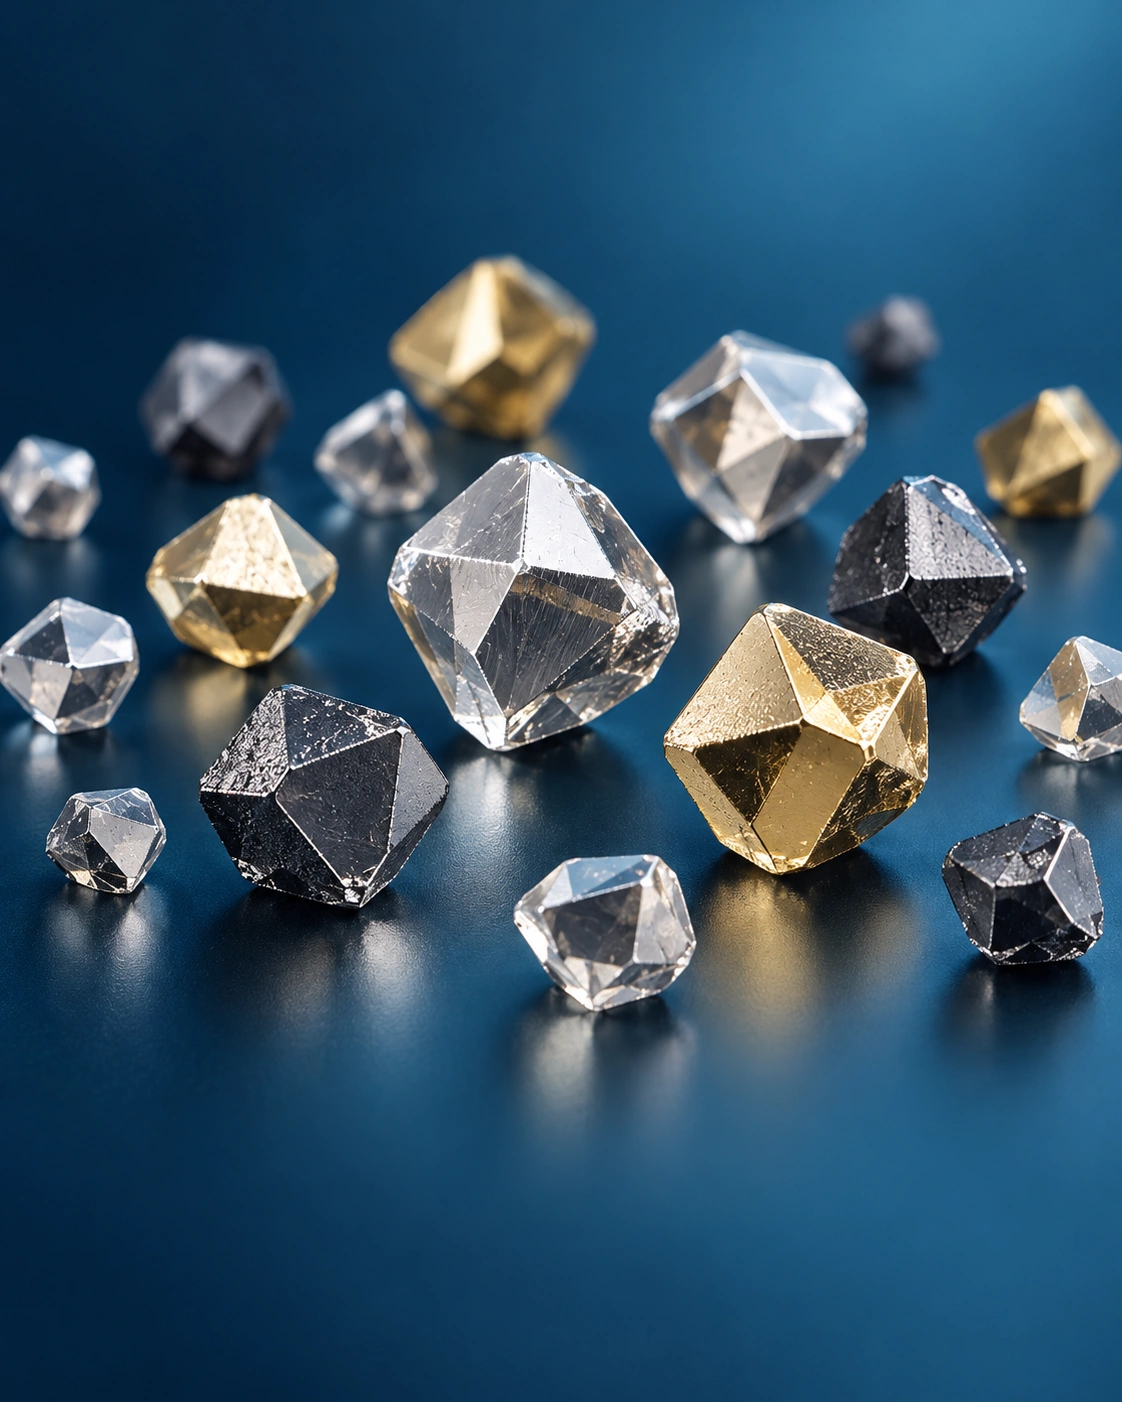
Beispielhafte CBN-Schleifkörner · Tatsächliche Kristallmerkmale variieren je nach Sorte
Vergleichen Sie Titan-, Nickel-N30-, Nickel-N56- und Titancarbid-Beschichtungen mit oberflächengeätztem Diamant. Wählen Sie die Behandlung anhand von Matrixchemie, Korngröße und Fertigungsbedingungen statt aufgrund ungeprüfter allgemeiner Leistungsversprechen.
Titan, Nickel N30, Nickel N56 und TiC sind Oberflächenbeschichtungen; geätzter Diamant besitzt keine aufgebrachte Metallschicht.
Bewerten Sie die Wechselwirkung der Beschichtung oder Oberflächentextur mit Kunstharz-, Metall-, Keramik- oder Hybridmatrizen von Werkzeugen.
Überprüfen Sie Diamant-Ausgangssorte, Beschichtungsmenge, Textur, Körnung und Fertigungszyklus für jede Variante.
Die Herstellung kunstharzgebundener, keramisch gebundener, metallgebundener und galvanisch belegter Werkzeuge erfordert jeweils andere Überlegungen zur Kornhaltung und thermischen Verarbeitung.
CBN-Schleifkornprodukte aus kubischem Bornitrid entdecken
PRODUKT 01 · METALLISCHE BESCHICHTUNG
Titanoberfläche
Titanbeschichteter synthetischer Diamant zur Erprobung in geeigneten metall- und keramikgebundenen oder thermischen Werkzeugverfahren.
Glänzend schwarzes, blockiges CBN-Schleifmittel für anspruchsvolles Schleifen von Eisenwerkstoffen und die Prüfung höher belasteter Werkzeuge.Heißpressen und ausgewählte Metall-/Keramikbindungen
PRODUKT 02 · NICKEL N30
Nickelbeschichtung
Relativ gleichmäßig nickelbeschichtetes Korn zur Bewertung der Kornhaftung in Kunstharz- und ausgewählten Mehrfachbindungssystemen.
Glänzend schwarzes, blockiges CBN-Schleifmittel für anspruchsvolles Schleifen von Eisenwerkstoffen und die Prüfung höher belasteter Werkzeuge.Versuche mit Kunstharz und weiteren Bindungen
PRODUKT 03 · NICKEL N56
Stachelig strukturierte Nickeloberfläche
Strukturierte Nickelbeschichtung zur Untersuchung der Kornverankerung in ausgewählten kunstharz- und keramisch gebundenen Werkzeugen.
Glänzend schwarzes, blockiges CBN-Schleifmittel für anspruchsvolles Schleifen von Eisenwerkstoffen und die Prüfung höher belasteter Werkzeuge.Kornhaftung und Textur in Kunstharzscheiben
PRODUKT 04 · CARBIDBESCHICHTUNG
Titancarbid-Schicht
Titancarbid-Oberflächenschicht zur Bewertung spezieller Matrixwechselwirkungen und temperaturabhängiger Prozessbedingungen.
Glänzend schwarzes, blockiges CBN-Schleifmittel für anspruchsvolles Schleifen von Eisenwerkstoffen und die Prüfung höher belasteter Werkzeuge.Spezielle metall-/keramikgebundene Werkzeuge
PRODUKT 05 · OHNE ZUSÄTZLICHE METALLSCHICHT
Veränderte Kristalloberflächenstruktur
Chemische oder mechanische Oberflächenbehandlung, die die Diamantoberfläche ohne Abscheidung einer Metallschicht verändert.
Glänzend schwarzes, blockiges CBN-Schleifmittel für anspruchsvolles Schleifen von Eisenwerkstoffen und die Prüfung höher belasteter Werkzeuge.Oberflächenverankerung und ausgewählte Bindungen
Details zu CBN-B20 ansehen →
Produkt- und Sortenvergleich
Die Bezeichnungen N30/N56 bestätigen für sich genommen weder einen Nickel-Massenanteil noch eine Beschichtungsdicke. Oberflächenätzen ist eine Behandlung ohne Metallauftrag. Tatsächliche Beschichtungsdaten und Ergebnisse zur Werkzeugstandzeit müssen überprüft werden.
Die Eignung einer CBN-Sorte hängt von den tatsächlichen Kristalleigenschaften, der Korngröße, der Werkzeugbindung, der Betriebsgeschwindigkeit und dem Werkstück ab. Frühere Angaben zu 1300 °C, 8000 U/min, festen Ra-Werten und prozentualen Standzeitverbesserungen dürfen nicht als allgemeingültige Garantien betrachtet werden.
Empfohlene Anwendungen
Vergleichen Sie die Haftung nickelbeschichteter Körner und den Bindungsverschleiß.
Prüfen Sie die Wechselwirkung der Beschichtung mit Metallmatrizen und Fertigungszyklen.
Berücksichtigen Sie Temperatur, Atmosphäre und relevante Oberflächenchemie.
Überprüfen Sie Brennzyklen und die Stabilität der Oberflächenbehandlung.
Bewerten Sie bei Bedarf Kornverankerung und Freilegung der Schneidkanten.
Legen Sie Ausgangskorn, Korngröße, Beschichtungsdaten und Matrix vor Vergleichsversuchen fest.
Wählen Sie Kornmorphologie und Haltekraft der Beschichtung für geeignete Werkzeuge mit gebundenem Schleifmittel.
So wählen Sie das richtige Produkt
Wählen Sie nach Werkstück, Bearbeitungsverfahren und Werkstoffformulierung. Prüfen Sie geeignete Kandidaten unter realen Einsatzbedingungen.
Beschreiben Sie Werkstück, Werkzeugfunktion, Matrix und Prozessbedingungen.
Klären Sie Werkstoff, Härte, Wärmebehandlung und Schleifempfindlichkeit.
Wählen Sie Ti, N30, N56, TiC oder geätzte Oberflächen entsprechend den Anforderungen an die Kornhaftung.
Legen Sie die Ausführung der Scheibe mit Kunstharz-, Keramik- oder Metallbindung beziehungsweise galvanischem Belag fest.
Bestätigen Sie die Ausgangssorte des Diamants, die Morphologie und die Kornfraktion.
Vergleichen Sie bernsteinfarbene und schwarze Kristallformen sowie das gewünschte Bruchverhalten.
Fordern Sie Angaben zu Beschichtungsgehalt, Abscheideverfahren, Dicke/Textur und Prüfgrundlage an.
Bestätigen Sie die verfügbaren Siebfraktionen, das Klassierverfahren und die Schleifscheibenspezifikation.
Bewerten Sie Kornhaftung, Kornfreilegung, Schnittkraft, Verschleiß und Prozessstabilität.
Messen Sie thermische Schädigung, Kräfte, Oberflächengüte, Scheibenverschleiß und Prozessstabilität.
Häufig gestellte Fragen
Nein. Das Ätzen verändert die Oberflächentextur des Diamants, ohne eine Metallschicht aufzubringen.
Nicht automatisch. Beschichtungsgeometrie und vorgesehene Bindungskompatibilität unterscheiden sich; vergleichen Sie die tatsächlichen Daten vor Versuchen.
Die Modellbezeichnung ist kein Messwert. Prüfen Sie Massenanteil, Massenzunahme und Beschichtungsverfahren anhand der Lieferantenspezifikation.
Nein. Die Kompatibilität hängt von Matrixchemie, Fertigungszyklus, Beschichtungstyp und Korneigenschaften ab.
Ein fester Verbesserungsprozentsatz darf nicht angenommen werden. Vergleichen Sie die Leistung des fertigen Werkzeugs mit einer passenden unbeschichteten Referenz.
Nennen Sie Diamant-Ausgangssorte, Körnung, Matrix, Prozesstemperatur, Werkstück, angestrebte Leistung und Menge.
Nennen Sie den Eisenwerkstoff, die Härte, das Schleifverfahren, die Bindungsart, die Korngröße, die angestrebte Oberfläche und die geschätzte Menge.
Besprechen Sie Ihre Anforderungen an CBN-Schleifkörner aus kubischem Bornitrid
Teilen Sie uns die Werkstoffsorte oder Anwendung, Korngröße, das Werkstück, die Bindung oder Prozessbedingungen, die geschätzte Menge und das Zielland mit. SinoDiam kann die verfügbaren Spezifikationen und Möglichkeiten eines technischen Angebots anhand Ihrer Anforderungen prüfen.Technische Informationen und Angebot anfordernE-Mail: